浙江永康 · 柴油发动机铝合金铸件
铝水进来,
装机件出去
重力铸造和高压压铸两条线,做缸盖、轴承盖、进气管、EGR 阀座、 气门室罩盖、齿轮室、油底壳这些柴油机铝件。 熔炼、制芯、铸造、T6、机加工、检测,都在自己的厂区里。
公司
只做发动机上的
铝件,做了二十多年
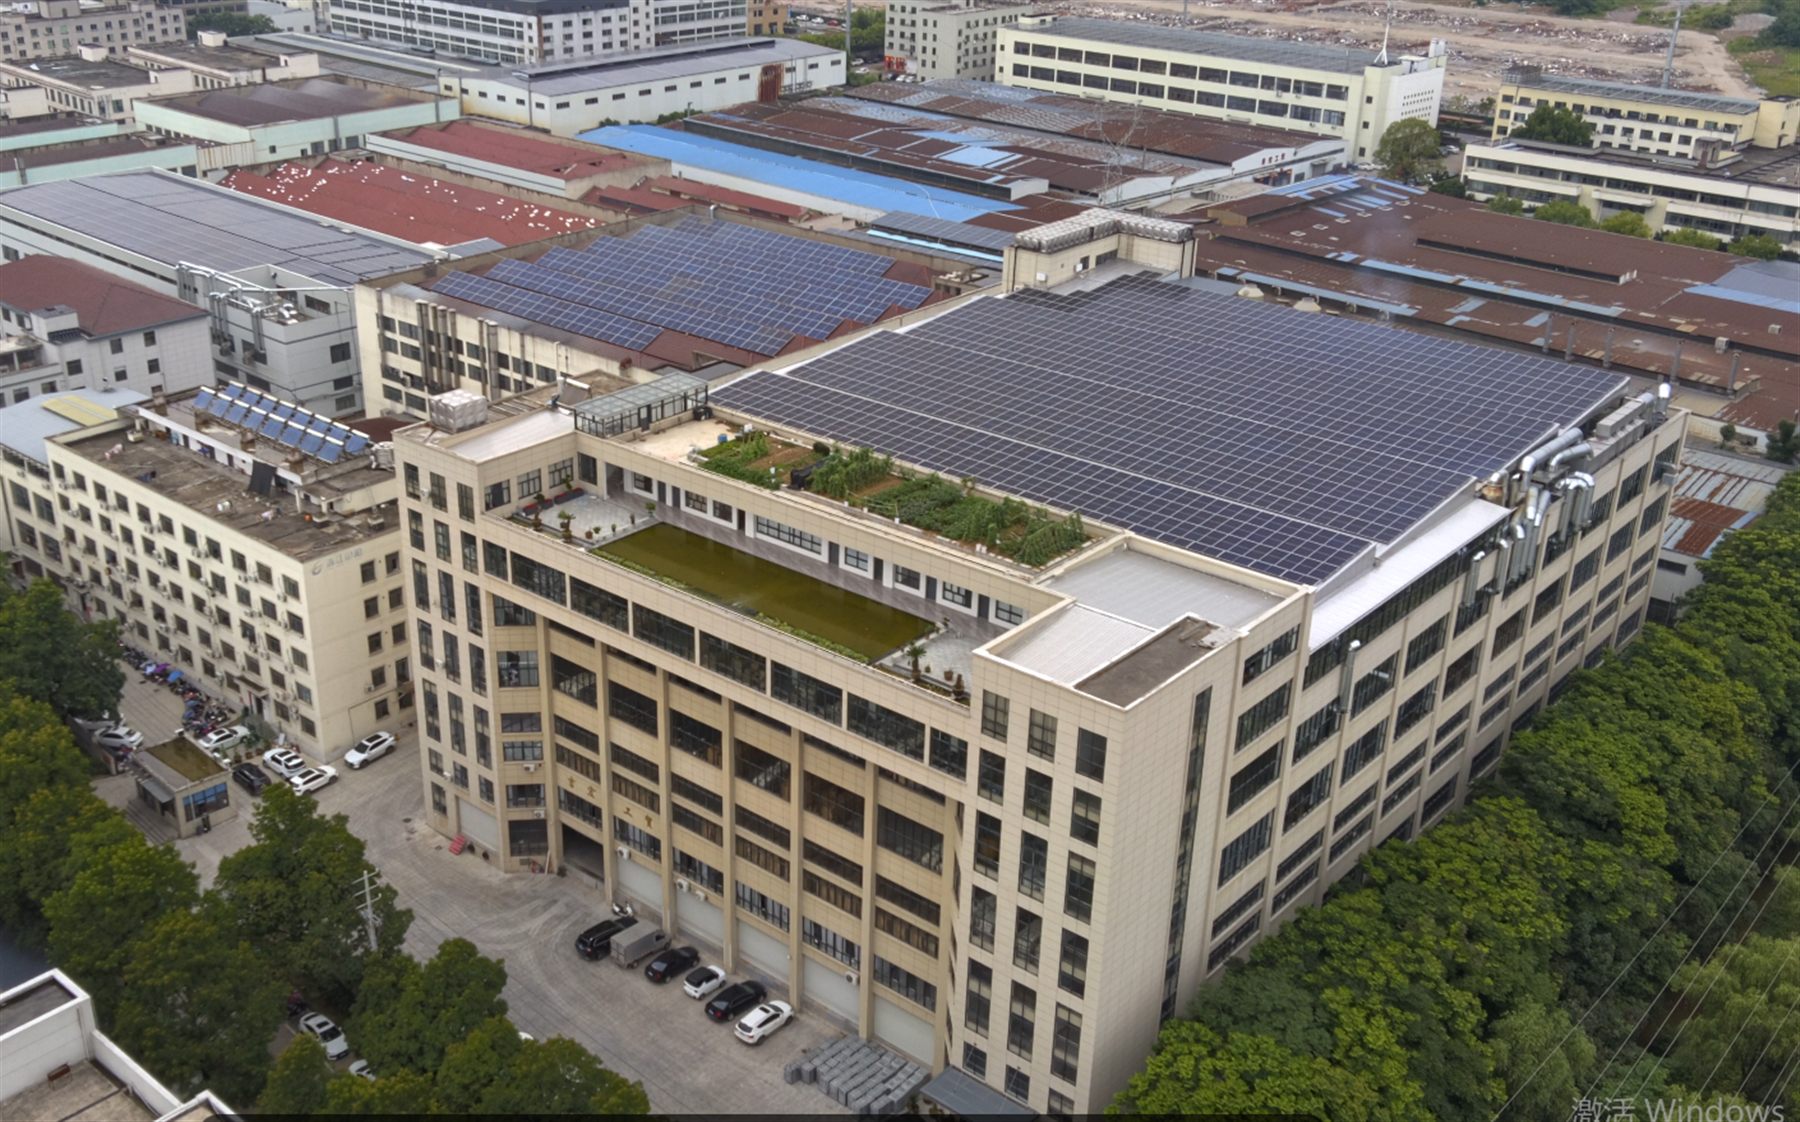
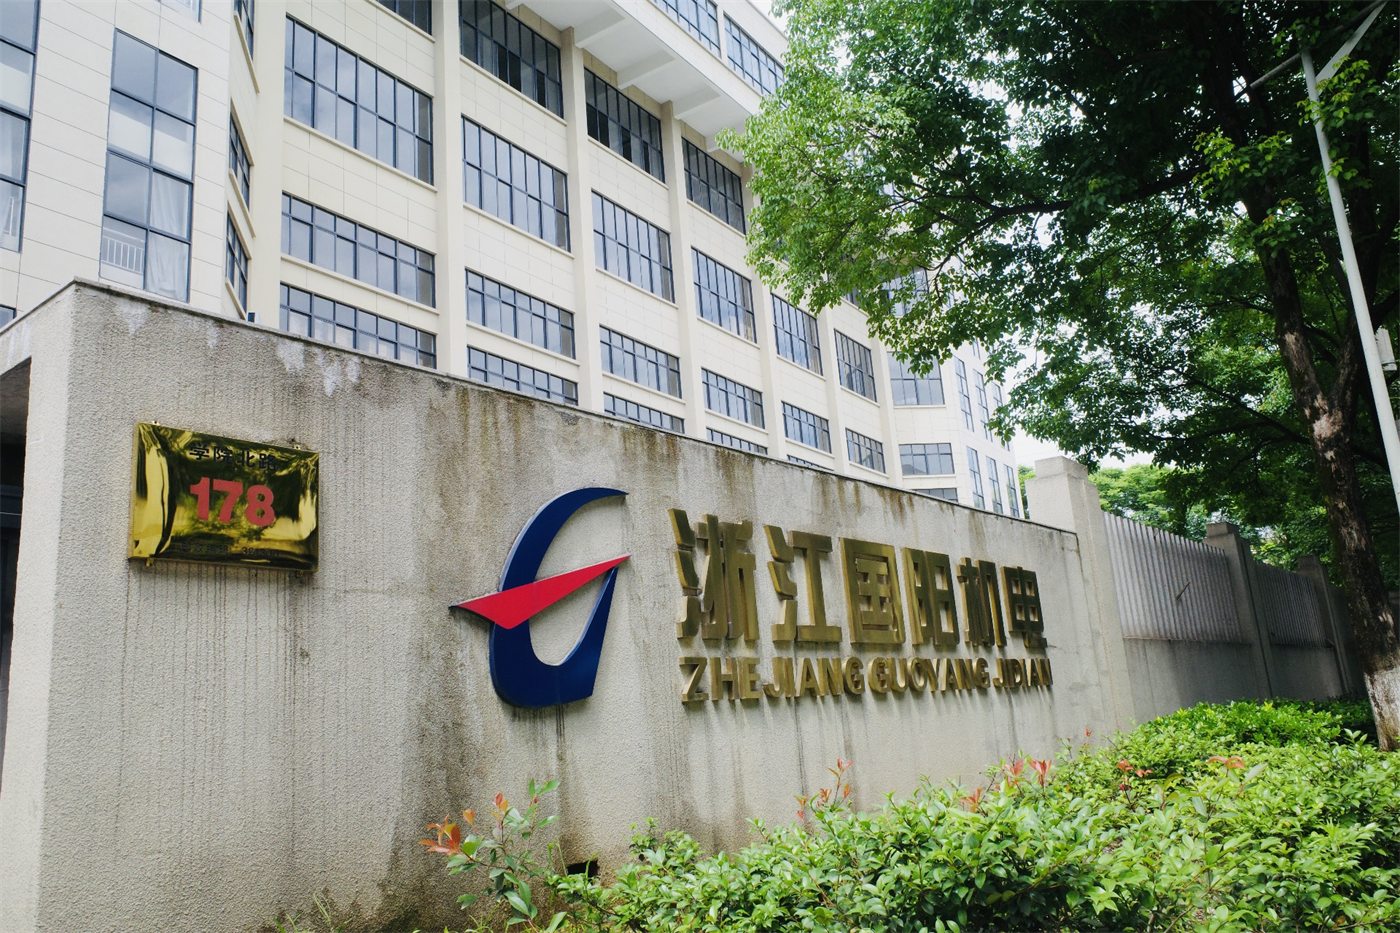
国阳的前身是永康市国阳铝业有限公司,2004 年 12 月 6 日注册为浙江国阳机电制造有限公司。 厂区在永康市经济开发区学院北路 178 号,占地 30,000 平方米,厂房建筑面积 6 万余平方米; 3# 厂房 25,049 平方米,2022 年建成。现有员工 260 余人,2025 年销售额 1.25 亿元。
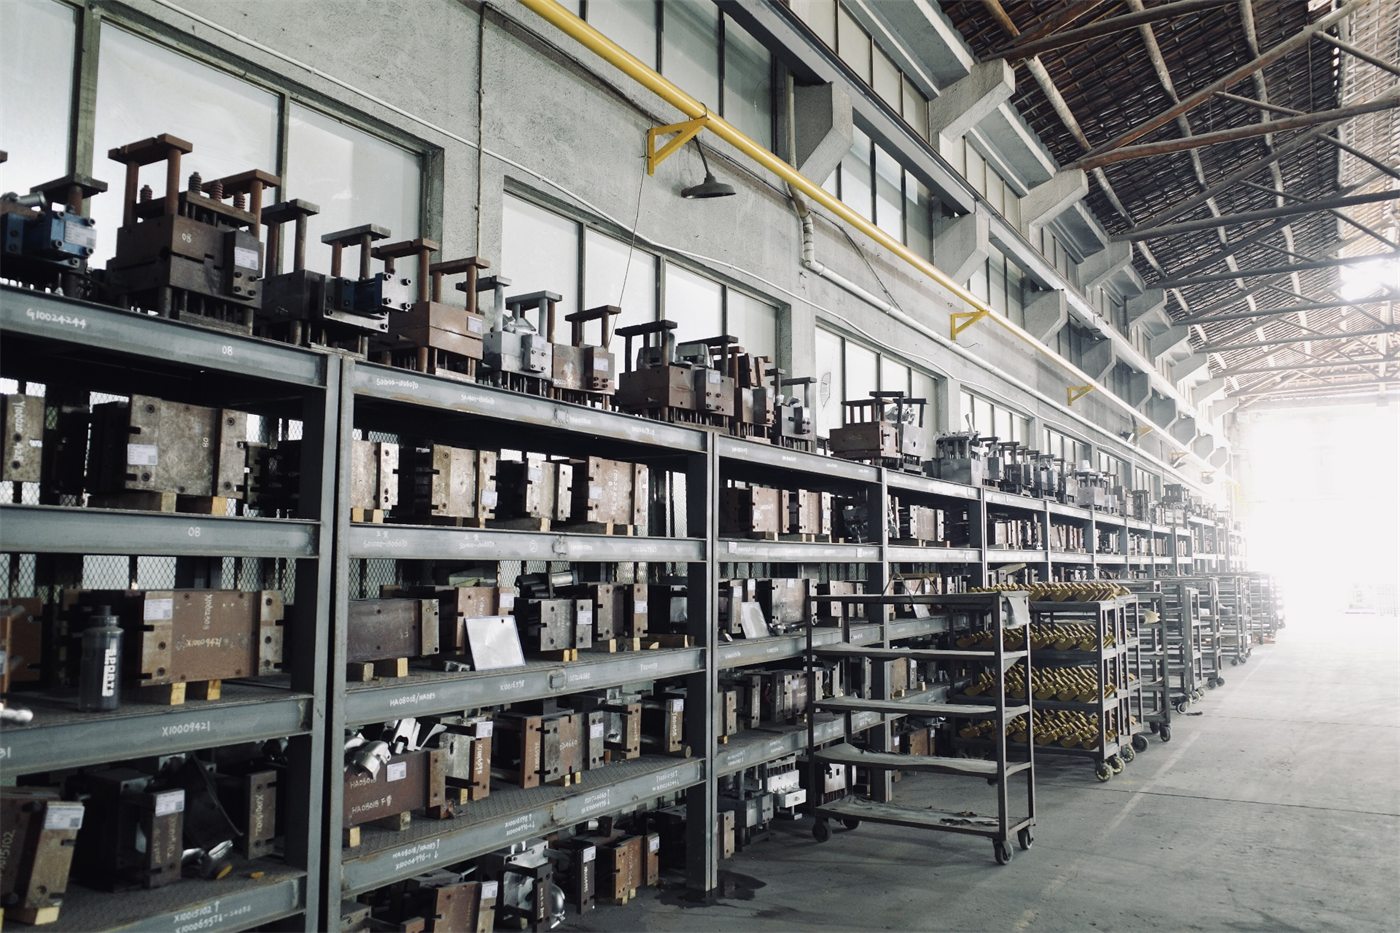
二十多年只做一件事:把一块铝,做成能直接装机的零件。铝棒熔炼、砂芯、重力铸造与高压压铸、 T6 热处理、精密机加工、出厂检测,全部自有;模具工装也自己设计制造, 客户改型不用等外部模具厂排期。
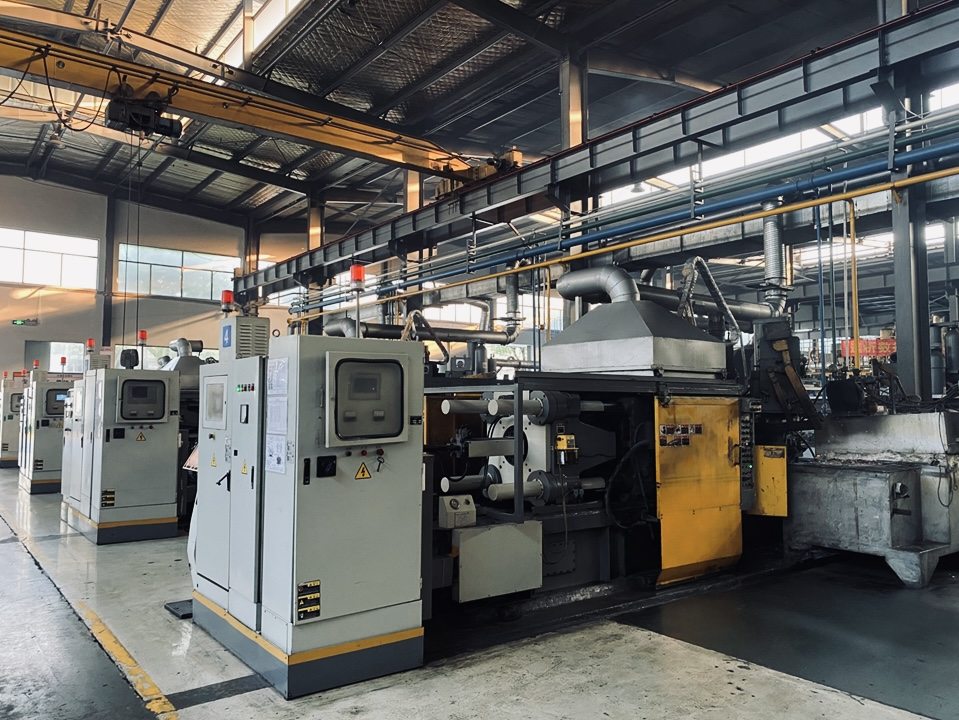
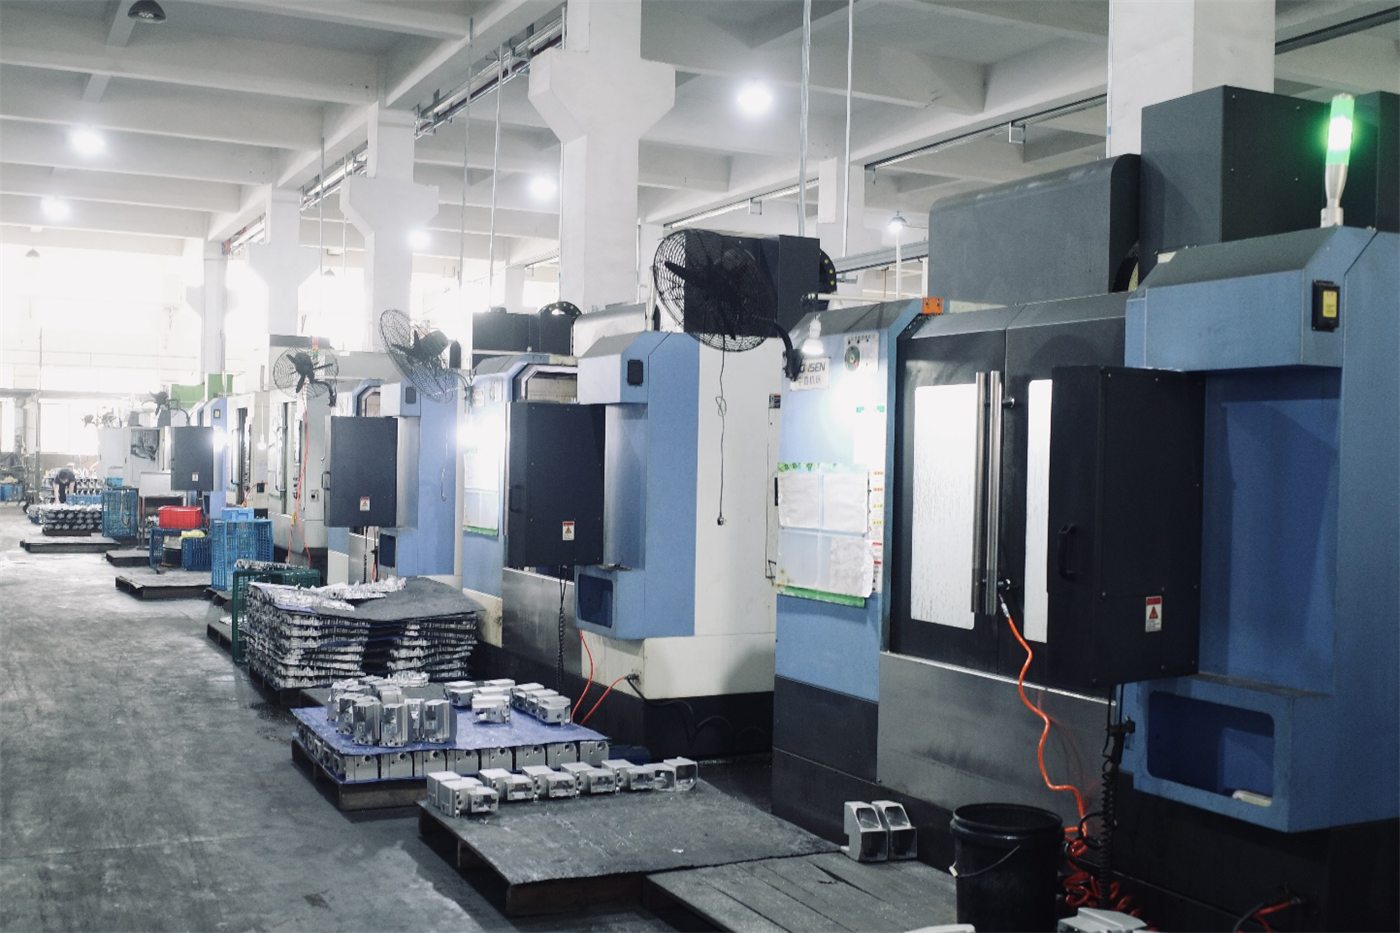
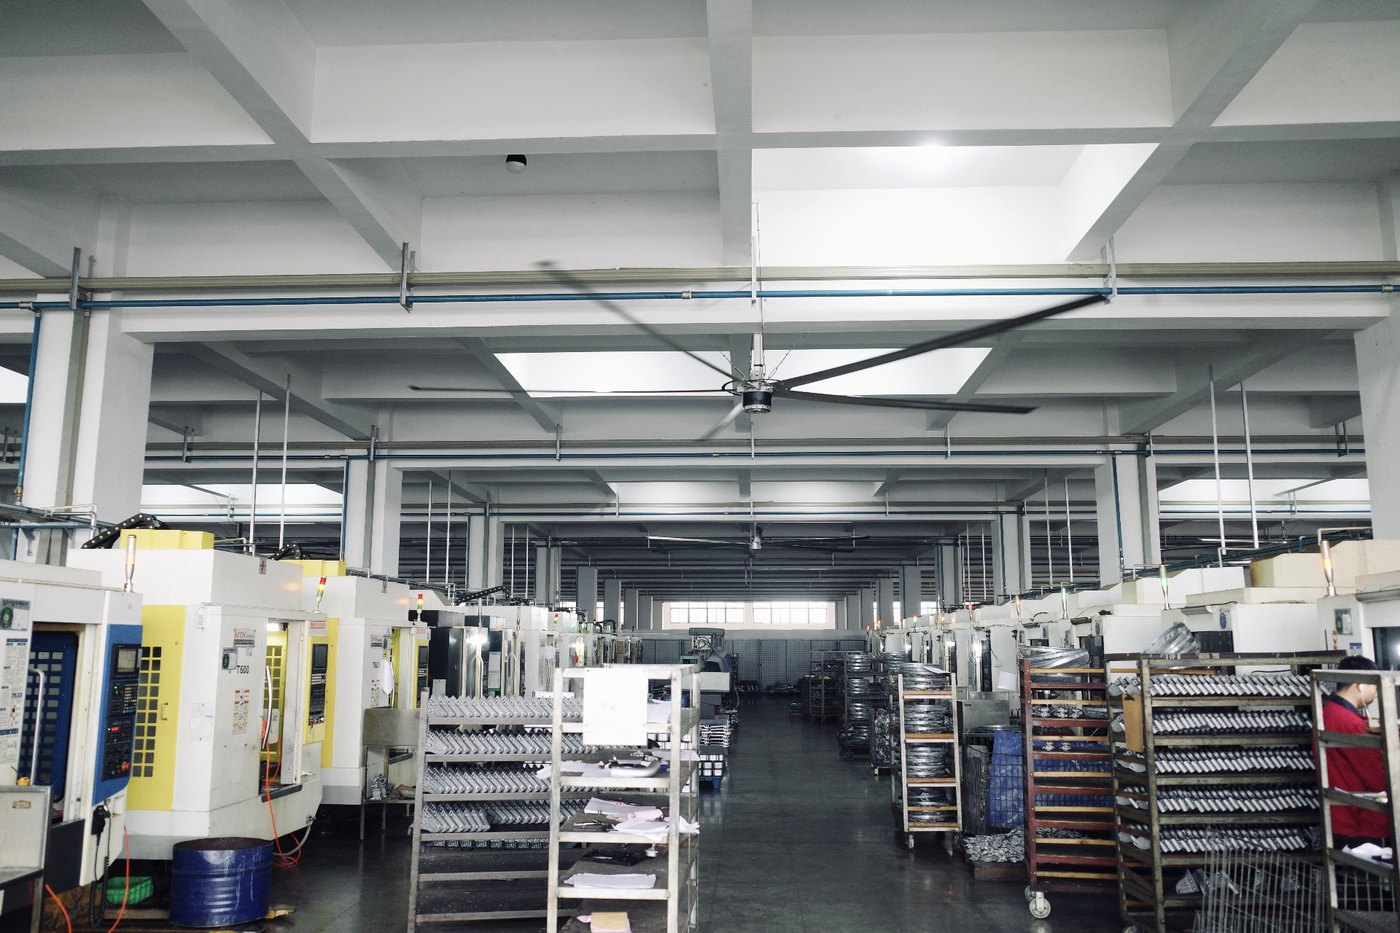
重力铸造机 25 台、压铸机 10 台(DC280T–DC1200T),按结构、壁厚和批量选工艺。 后面接 96 台立式钻铣加工中心和一条 T6 热处理线,铸件到成品不出厂。 年产铸铝小件 110 万件、大件 60 万件;产品册现在有 170 多个图号、60 多种零件。
熔炼、制芯、铸造、热处理、机加工、检测都在厂内,模具也自己做。客户改型时不用等外协模具厂排期。 报价单把模具费、样品周期、批量单价分开列,具体交期按零件和模具状态逐项确认。
铝水自己熔,模具自己开,工艺按结构、壁厚和批量选,不拿贵工艺硬套。 每炉化验、首件三坐标、X 光抽检,把废品挡在出厂前;同一机型上的零件一次报齐, 省掉多头采购和拼单。
宣传片
86 秒,看完整条线
熔炼、制芯、铸造、机加工、检测,全流程实拍。
为什么选国阳
交期是自己控出来的
主机厂审供应商,最后看四件事:工序在不在自己手里、工艺配不配、改型跟不跟得上、一个平台能不能一次配齐。
全工序自有
熔炼、制芯、铸造、T6、机加工、检测都在厂内。砂芯、铸造、热处理、机加工这四道,不靠外协。
双工艺并行
25 台重力铸造机,10 台压铸机,从 DC280T 到 DC1200T。结构复杂、要内部致密度的走重力;壁厚均匀、批量大的走压铸。
改型跟得上
客户改图,工艺和模具在厂内一起改,不用等外部模具厂排期。小批试制到批量供货,节点自己控。
一次配齐
170 多个图号、60 多种零件。同一台发动机上的缸盖、进气管、罩盖、油底壳,可以一起报价、一起供货。
工艺与模具 / Engineering & tooling
客户给图纸,我们给能落地的工艺和模具
30 名技术人员。IATF 16949 的认证范围是制造:图纸由客户定,工艺路线、模具和检测方法由我们定。图纸一到,先做可制造性评审,再开模。
-
01
DFM 与工艺评审
按客户图纸看拔模、壁厚、浇口与机加工基准,T0 前把可制造性问题提出来。
-
02
模具与工装
模具、工装、检具在厂内设计制造;模具库按图号上架,维修保养也在厂内。
-
03
试模与首件
试模、样件、尺寸与性能验证;首件确认后才转批量。
-
04
APQP 与 PPAP
按 APQP 提交 PPAP 文件包;2026 年 1–8 月 PPAP 一次通过率 90.7%。
产品
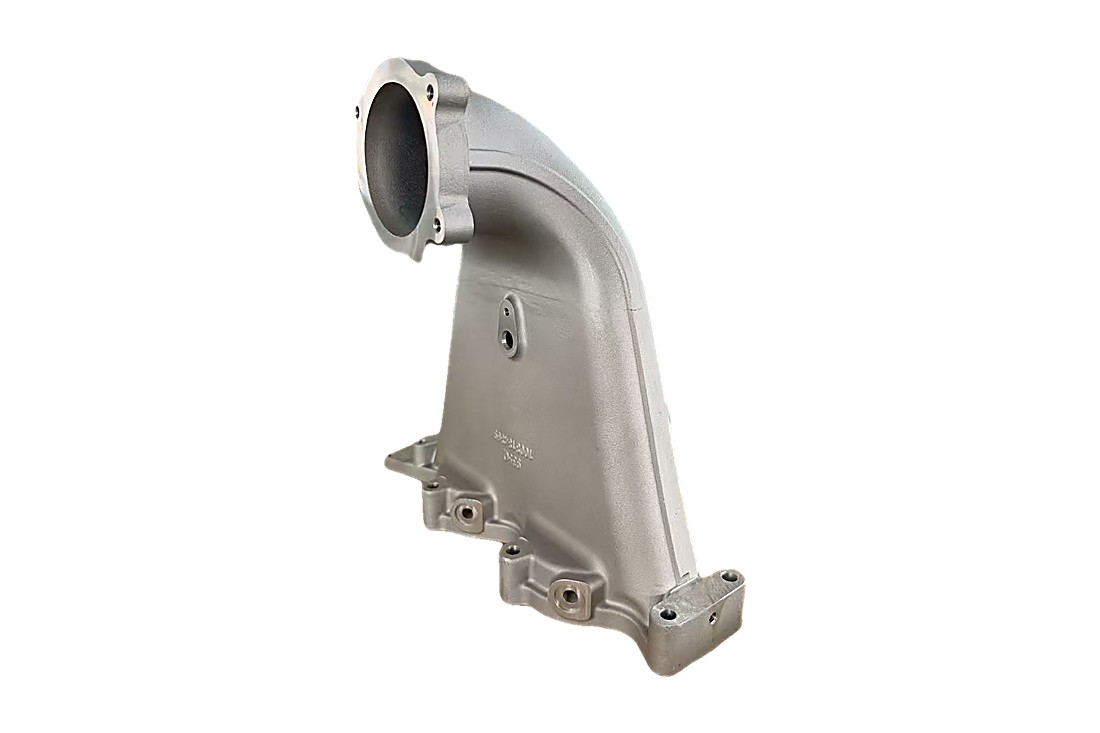
从缸盖到油底壳
按客户常叫的零件名分组。每组后面是代表件、常用材质和工艺,完整图号在产品页。
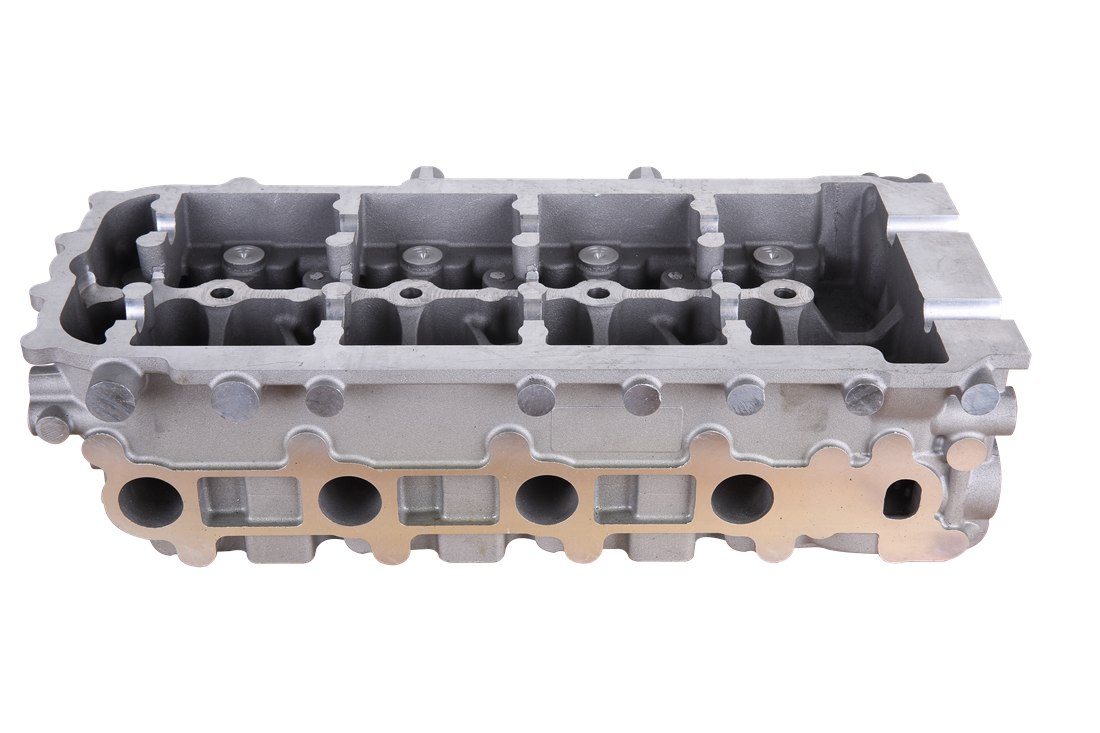
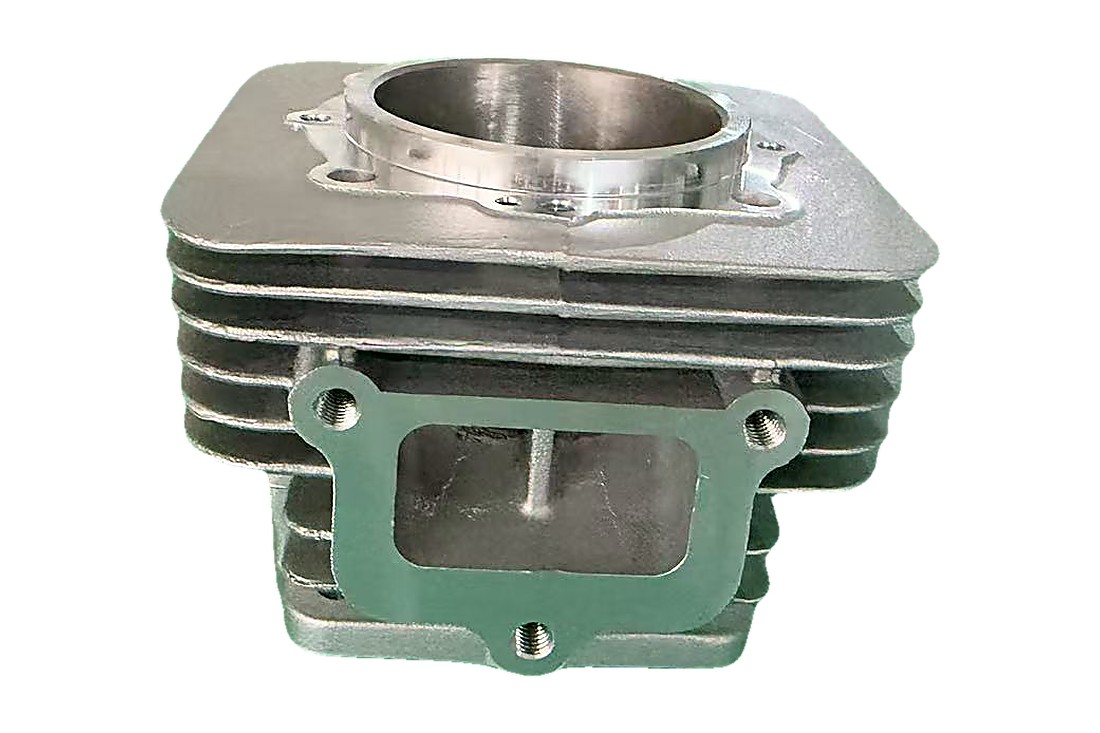
缸盖与轴承盖
气缸盖 · 凸轮轴轴承盖
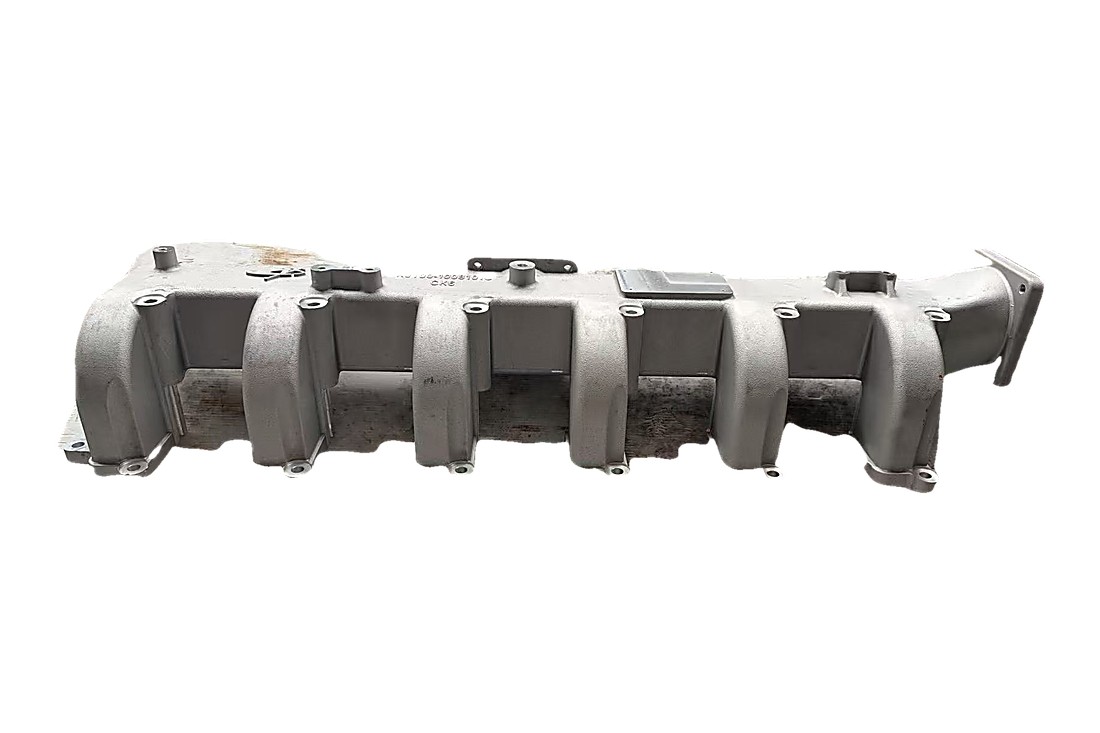
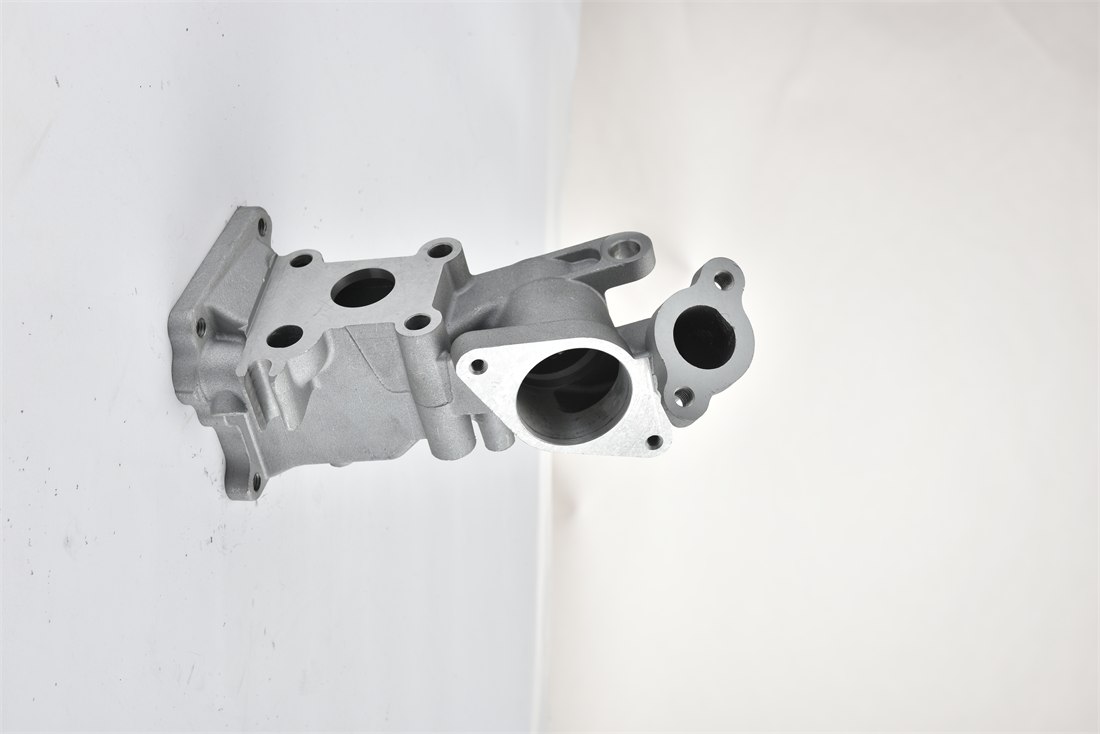
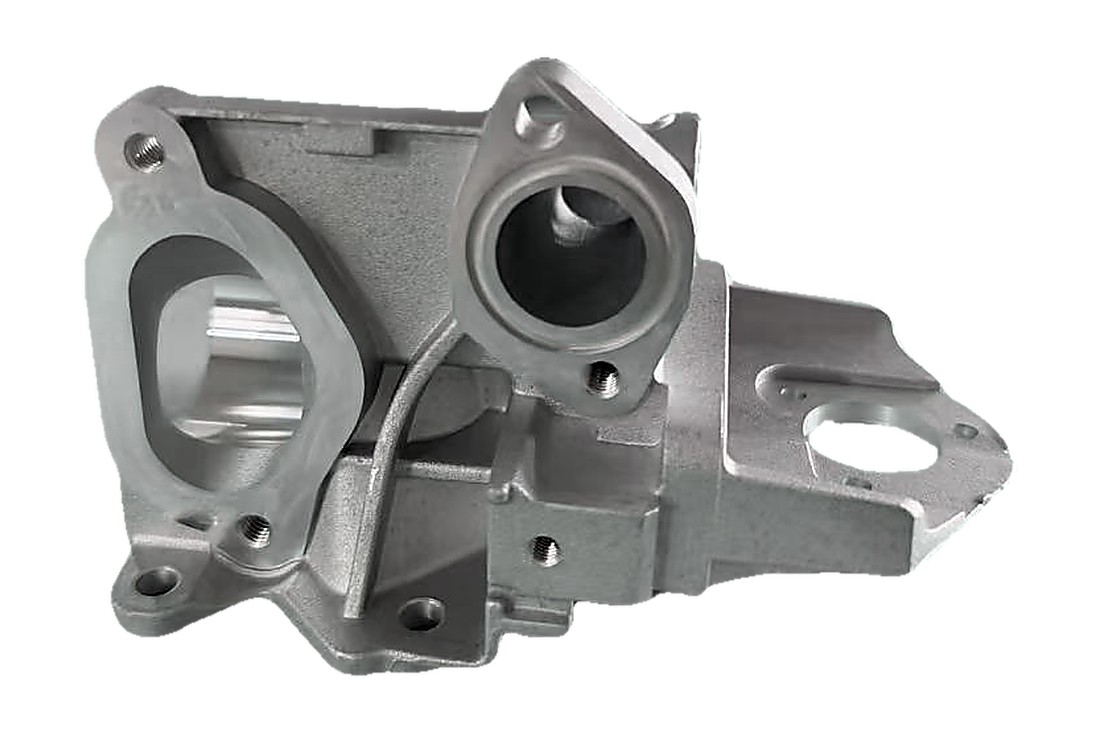
进气、EGR 与冷却
进气管 · 进气接管 · EGR 阀座 · 进水管 / 出水管
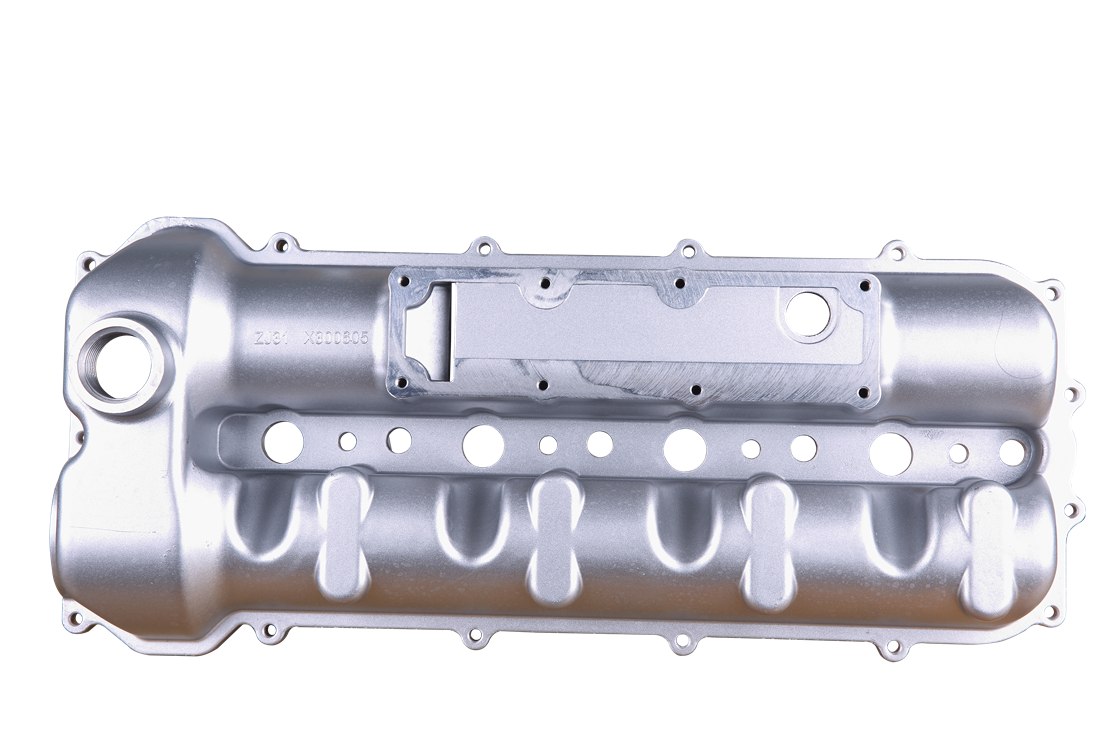
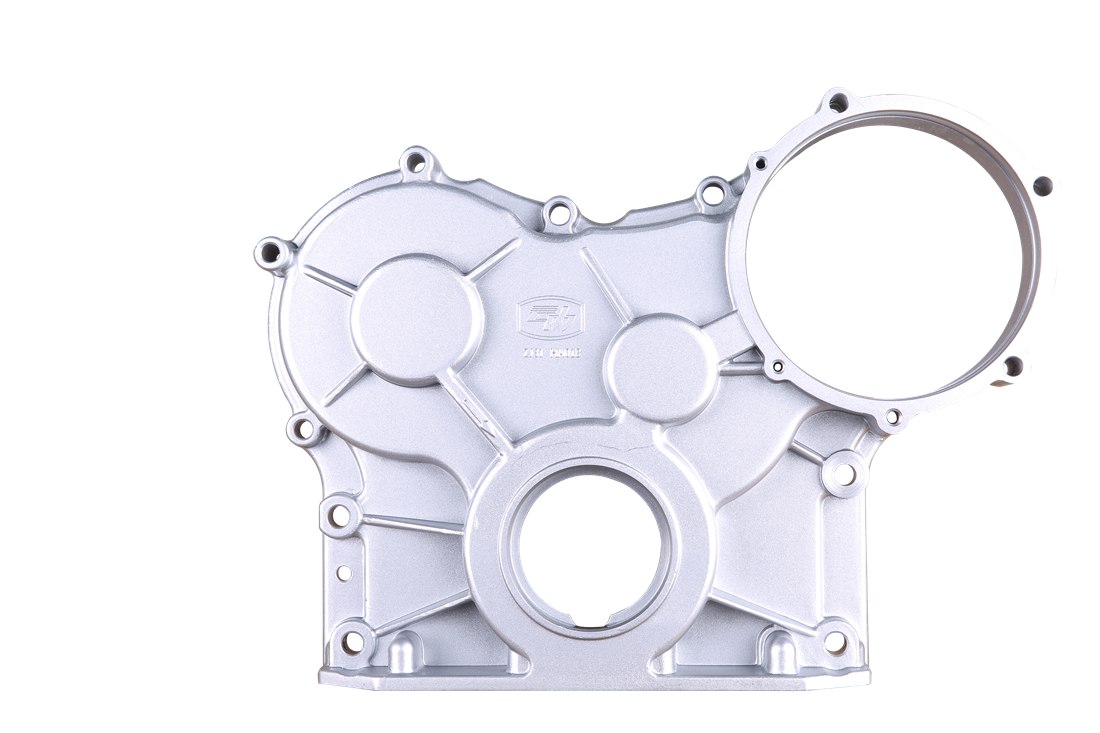
气门室罩、链罩与齿轮室
气门室罩盖 · 链条罩盖 · 齿轮室 · 后齿轮室
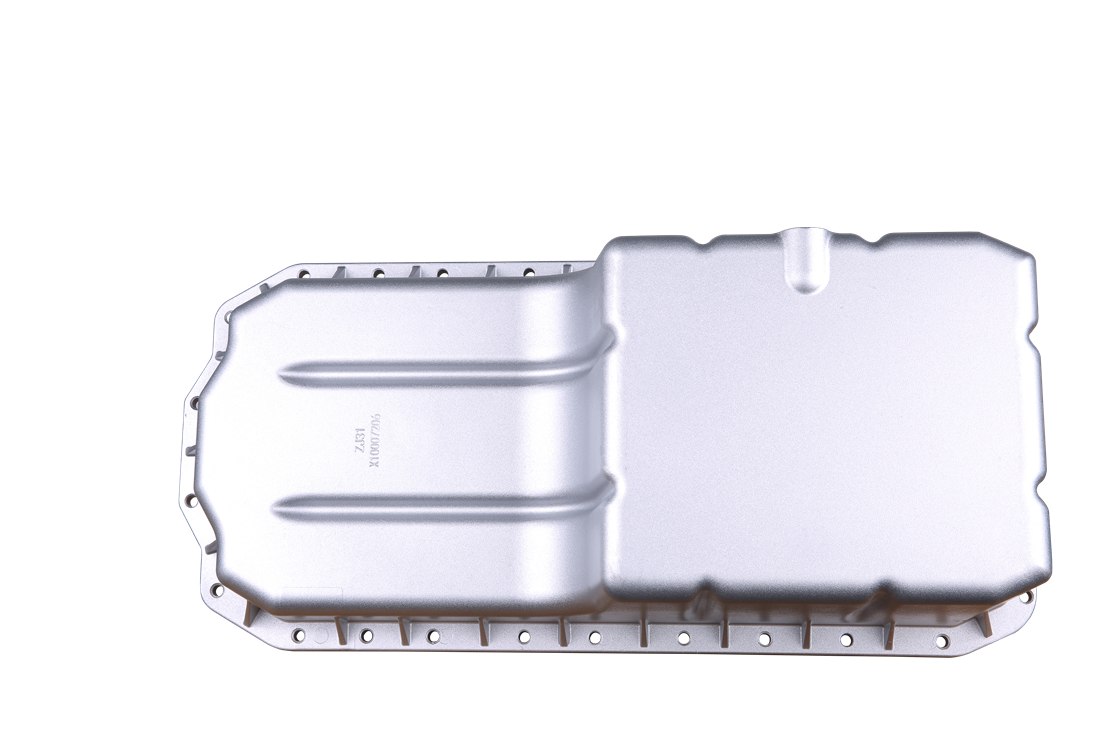
油底壳、集滤器与油管
油底壳 · 机油集滤器总成 · 加热器总成 · 增压回油管 · 油尺套管
支架、壳体与塑料件
附件支架 · 机油泵盖 · 真空泵座 · 后油封座 · 正时护罩 · 油气分离器 · 加油口盖
应用
这些零件装在哪
国阳配套柴油发动机和动力总成,主要客户有潍柴、中国重汽、玉柴、云内、新柴,也有孚创、天瑞达这样的二级总成客户。下面按发动机的下游用途分,具体配套关系以客户图纸和装机验证为准。
商用车柴油机
缸盖、进气管、EGR 阀座、气门室罩盖、齿轮室、油底壳。
工程机械
进气管、齿轮室、支架、油底壳。振动工况下,主要控制密封面平面度和螺纹孔强度。
发电机组
缸盖、进气管、气门室罩盖、油底壳。连续运行,更看尺寸稳定和批次一致性。
农业机械
进气管、进气接管、支架、塑料件。多机型、小批量,交期和成本是关键。
船舶辅机
缸盖、进气管、冷却管件、油底壳。高湿高盐,耐蚀性和气密性要求更高。
通用动力与工业
支架、塑料件、焊合件、加热器。以多机型通用件为主,按图纸开模供货。
注:按配套发动机的下游用途归纳,不代表直接向所列终端行业供货。
设备与工艺
四段工序都在自己厂里
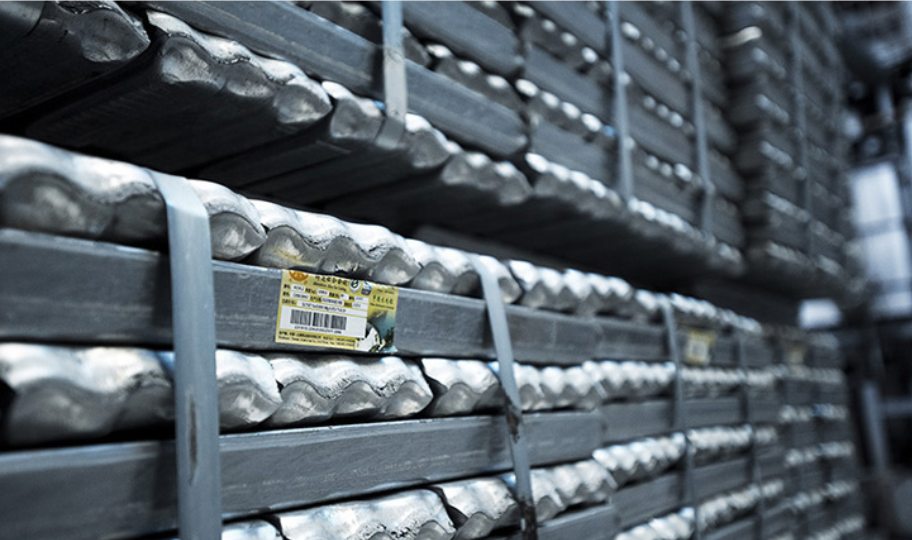
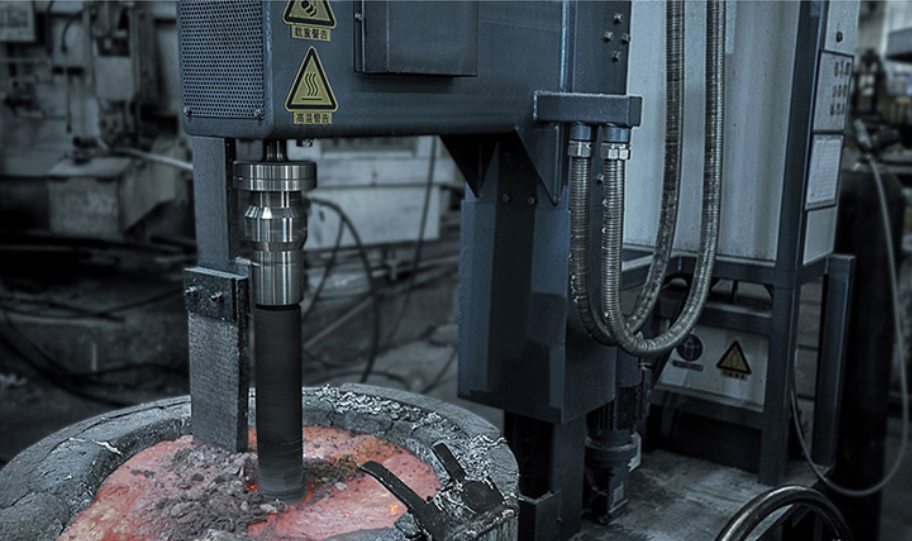
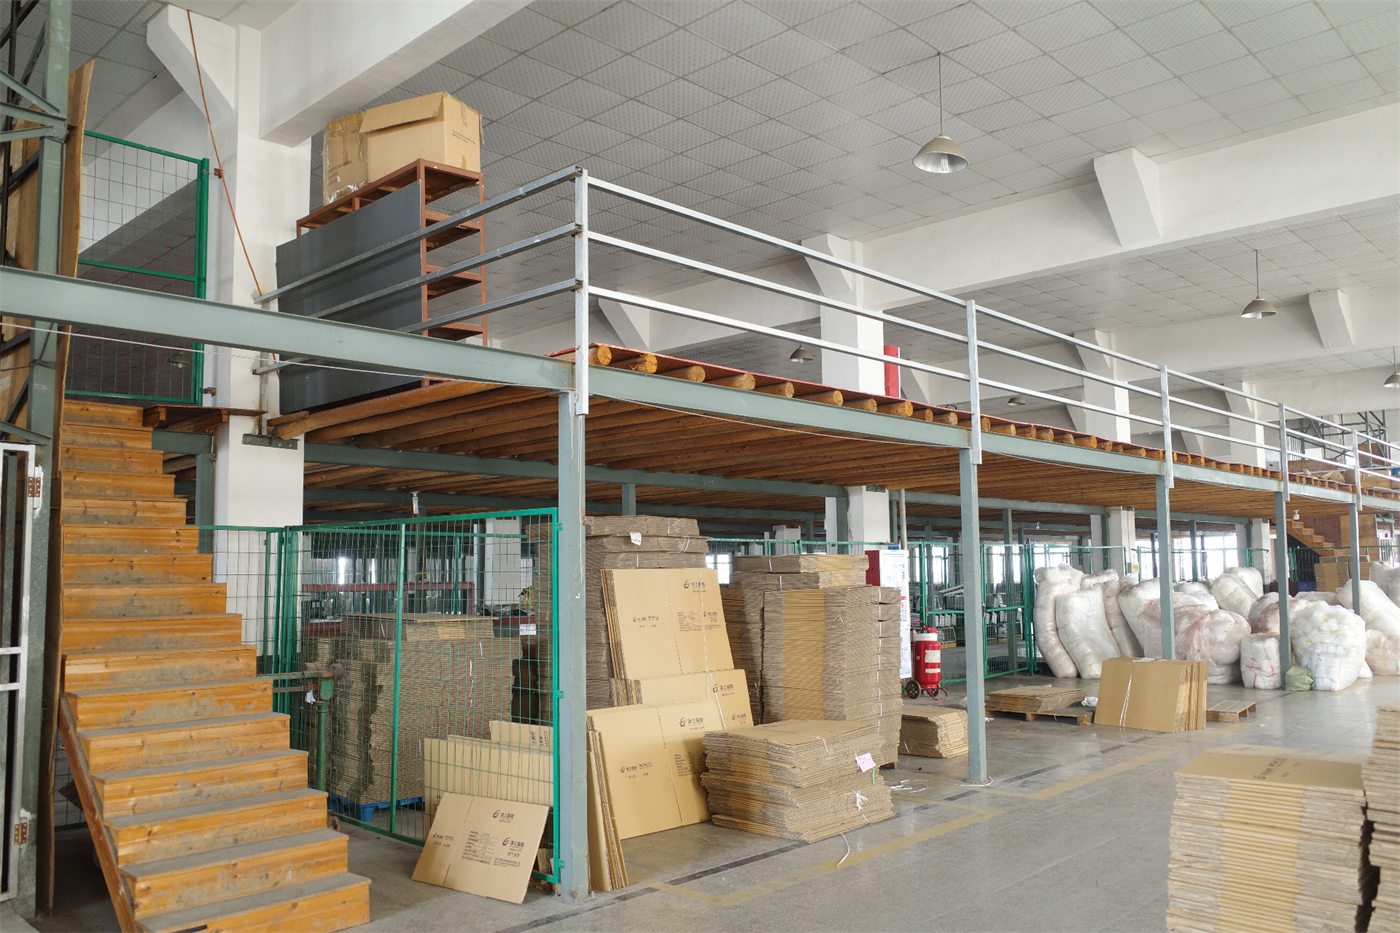
工序外协是交期和质量最容易失控的地方。国阳把砂芯、铸造、热处理、机加工四道都放在自有厂区, 每一环都能追到炉次和批次。铸造车间用铝液精炼机给每炉铝水除气除渣; T6 热处理炉有固溶炉、时效炉和淬火水槽。
从铝棒到装箱
标红的两个环节,多数铝铸件厂会外协,国阳自己做。
| 选型项 | 重力铸造 | 高压压铸 |
|---|---|---|
| 适用零件 | 缸盖、进气管、EGR 阀座、气门室罩盖等结构复杂、要求内部致密度的件 | 油底壳、齿轮室、支架、罩盖等壁厚均匀、批量大的件 |
| 典型材质 | ZL104 / ZL114A,可做 T6 热处理 | ADC12,适合薄壁与较高尺寸精度 |
| 工艺特点 | 浇口与冒口可补缩,内部致密度高;模具成本相对低,适合多品种 | 一次成型、尺寸稳定、单件成本低;模具投入高,适合大批量 |
| 我们怎么做 | 每炉铝水除气除渣、测氢与光谱化验;T6 后精加工 | 模温与压射参数受控;铸后抛丸、去毛刺、密封面精加工 |
固溶、淬火、时效一条线,按客户要求的力学性能执行,硬度逐批抽检。
96 台立式钻铣加工中心,关键面一次装夹,减少二次装夹带来的位置度误差。
自行设计与制造,改型、修模、试模在厂内闭环,缩短样件周期。
合作流程
图纸进来,批量件出去
六步。每一步都有交付物,样件阶段就把检测方案定下来,量产时不用再争怎么判合格。
需求沟通
提供图纸、样件或实物照片,说明材质、年用量与节拍要求。
工艺评审
评估铸造方式、分型面、机加工基准与检测方案,给出可制造性建议。
报价与开模
报价单列明模具费用、样品周期与批量单价,不含隐藏项。
样件试制
出样并提交尺寸报告、材质化验与力学性能,配合客户装机验证。
批量生产
双工艺产线加 96 台加工中心保障节拍,炉次与批次全程可追溯。
包装交付
防锈处理、定制包装,按客户要求送达指定仓库或线边。
质量
每炉铝水先化验
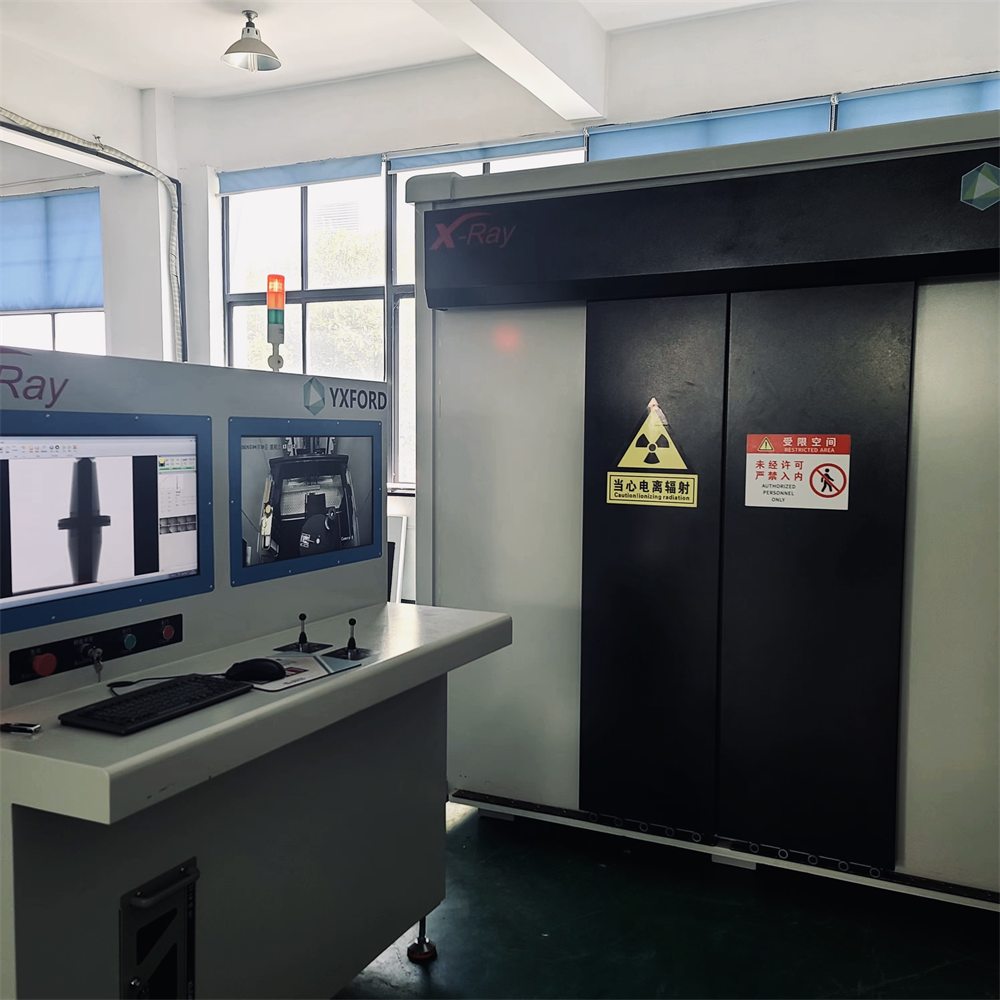
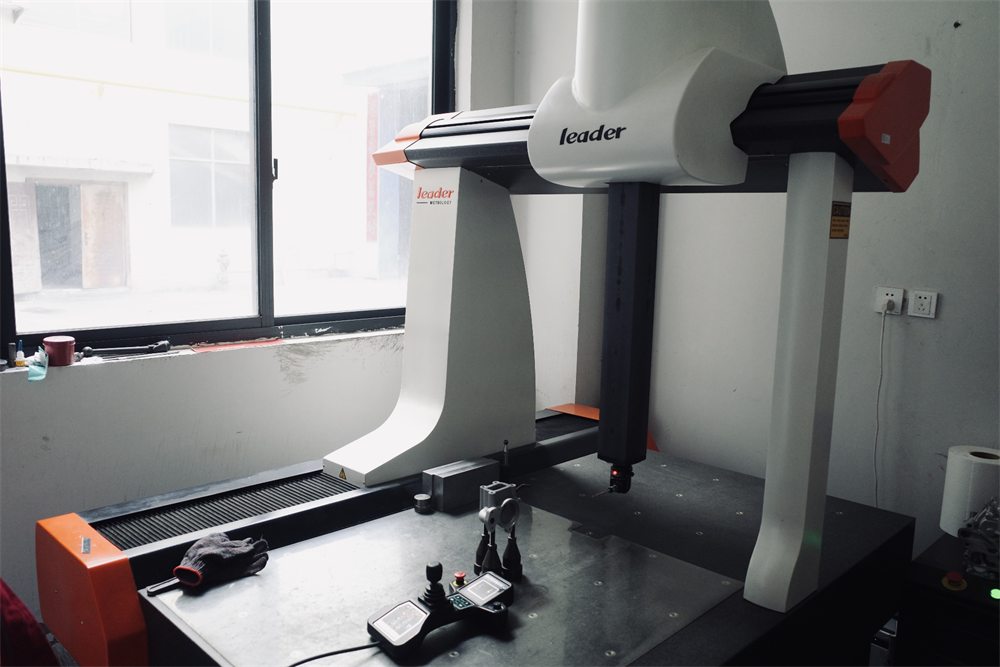
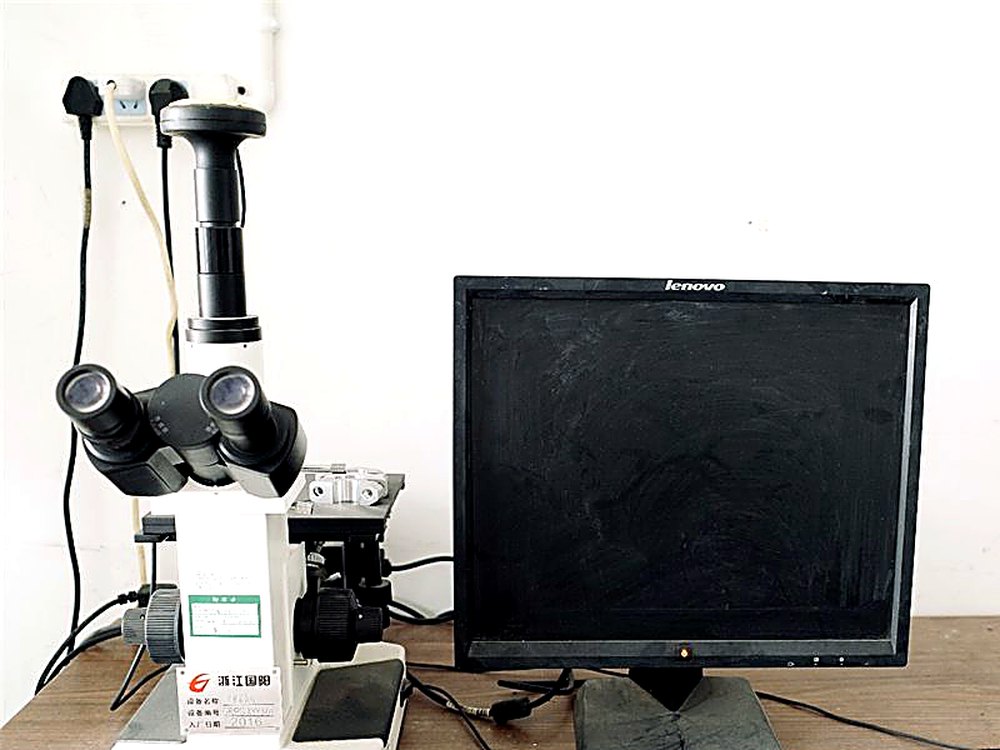
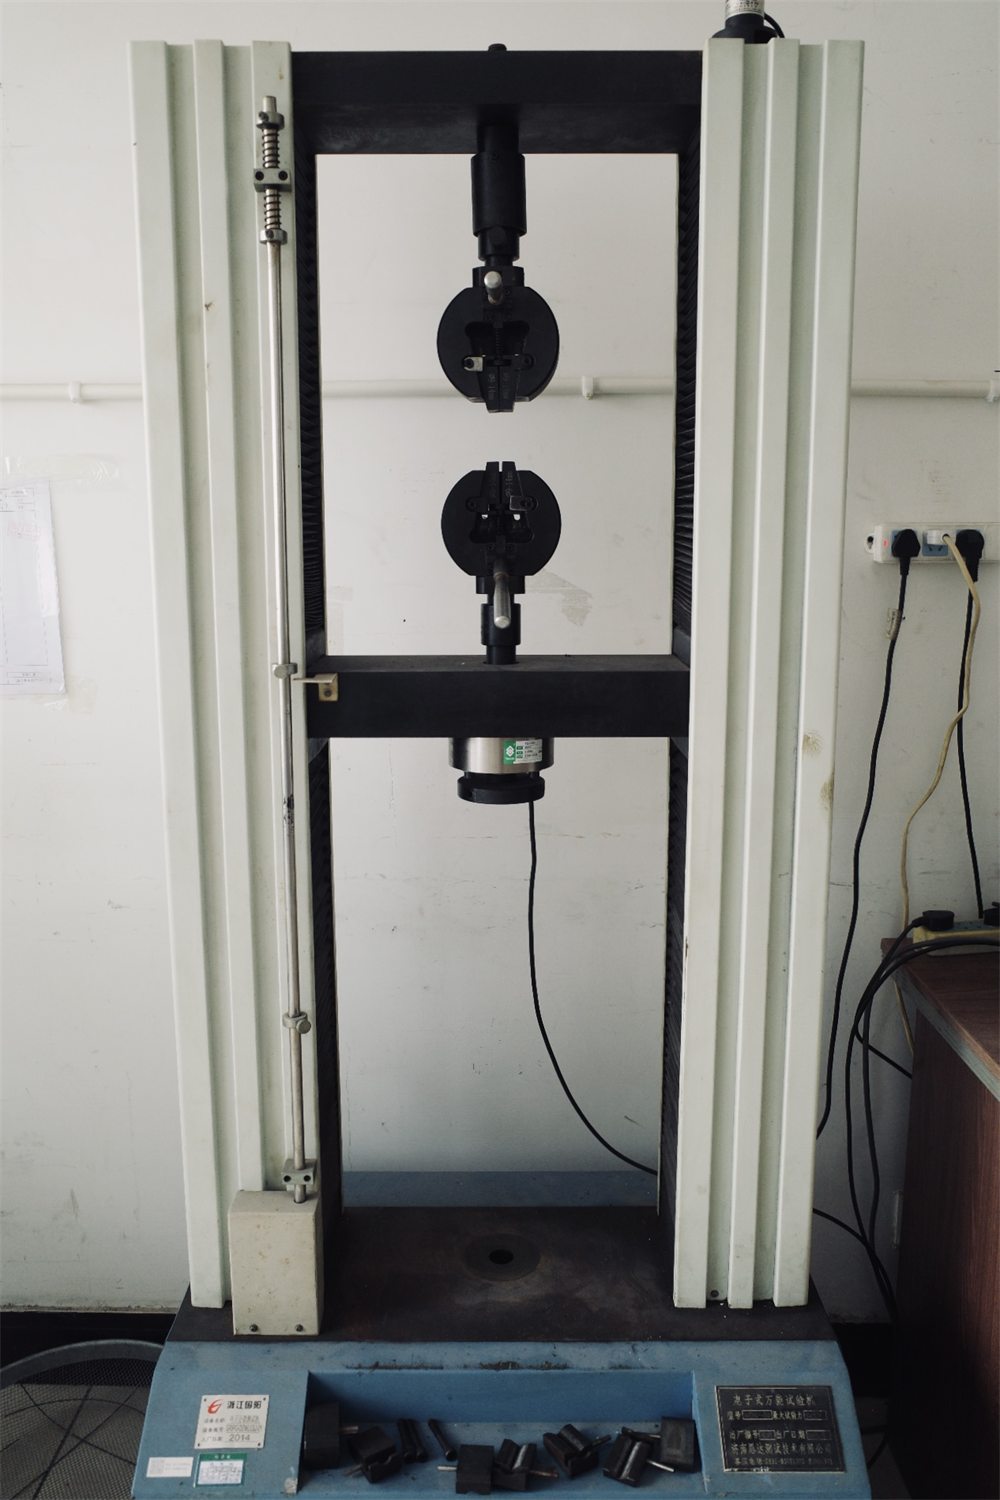
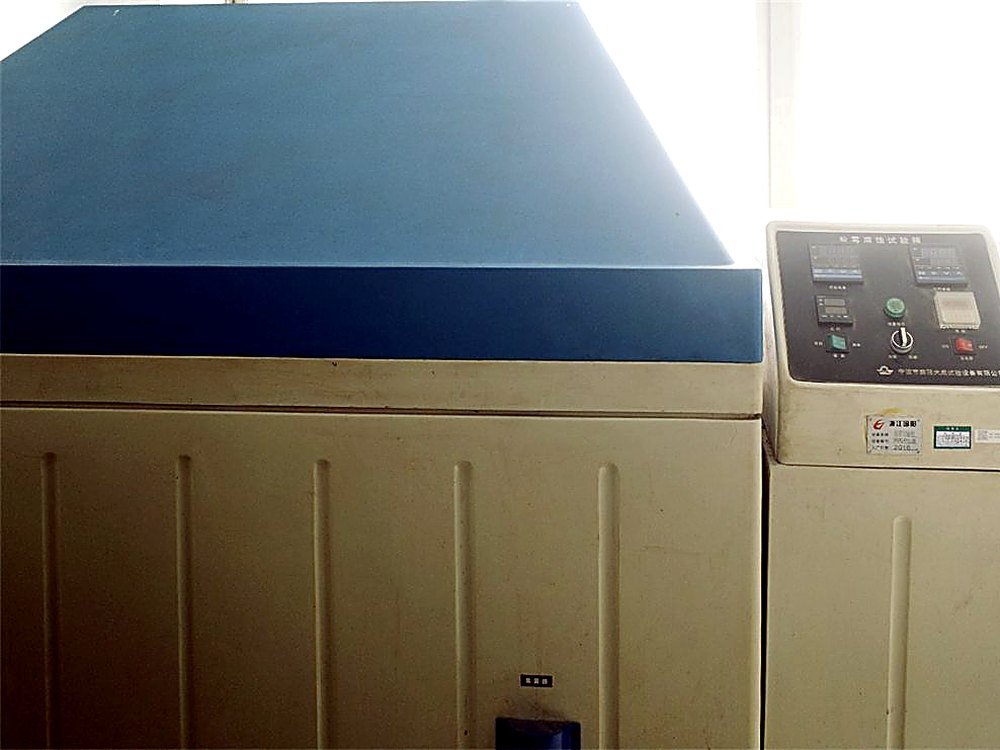
15 类检测设备都在厂内,材质、尺寸、内部缺陷、力学性能,不送外检。
原料先化验
铝锭按牌号入库,化学成分逐批光谱化验,不合格不进熔炉。
每炉看铝水
每炉测氢、除气除渣;首件三坐标确认,X 光按批次抽检内部缺陷。
按图纸判合格
密封面气密性、硬度、力学性能与盐雾按客户要求抽检,报告随批。
回到那一炉
炉次、批次、机台与操作记录关联,问题件可回溯到原料与工艺参数。
| 设备 | 型号 / 品牌 |
|---|---|
| 直读光谱仪 | MAX LMD04 · 上海斯派克;另配 VL-4000 · 无锡创想 |
| 三坐标测量仪 | NC8107 · 青岛雷顿 |
| X 光探伤仪 | XT7600 · 易方达 |
| 测氢仪 | VF053 · 浙江万丰 |
| 电子万能试验机 | WDW-50 · 济南思达 |
| 布氏硬度计 | HB-3000 · 莱州得川 |
| 里氏硬度计 | XH960 · 杭州时壹 · 2 台 |
| 金相显微镜 | PRJX41 · 山东中科普锐 |
| 表面粗糙度仪 | XH260 · 上海鑫环 |
| 超声波测厚仪 | ST-200 · 永康思为 · 2 台 |
| 盐雾试验机 | YWX/Q-1000 · 宁波奔阳大成 |
| 清洁度检测机 | BH-500 · 宁波奔阳大成 |
| 覆膜砂检测仪 | YJ48S · 三门三特 · 2 台 |
| 智能气电量仪 | LZA-ML · 永康蓝天 |
| 大理石检测台 | 1000 × 1000 mm |
质量目标实绩
2026 年 1–8 月 · 内部统计,未经第三方审计
质量方针:顾客满意、零缺陷;过程受控、持续改进。
体系范围:IATF 16949:2016,NQA 证书 T86992 / IATF 0502960,2024-02-28 至 2027-02-27;
注塑件、铝铸件制造(删减产品设计),覆盖学院北路 178 号 1#、2# 厂房。
资质与记录
证书都可以核
下面每一项都能提供证书或公开记录。客户名称和标识只用来说明配套经历,商标归各自权利人。
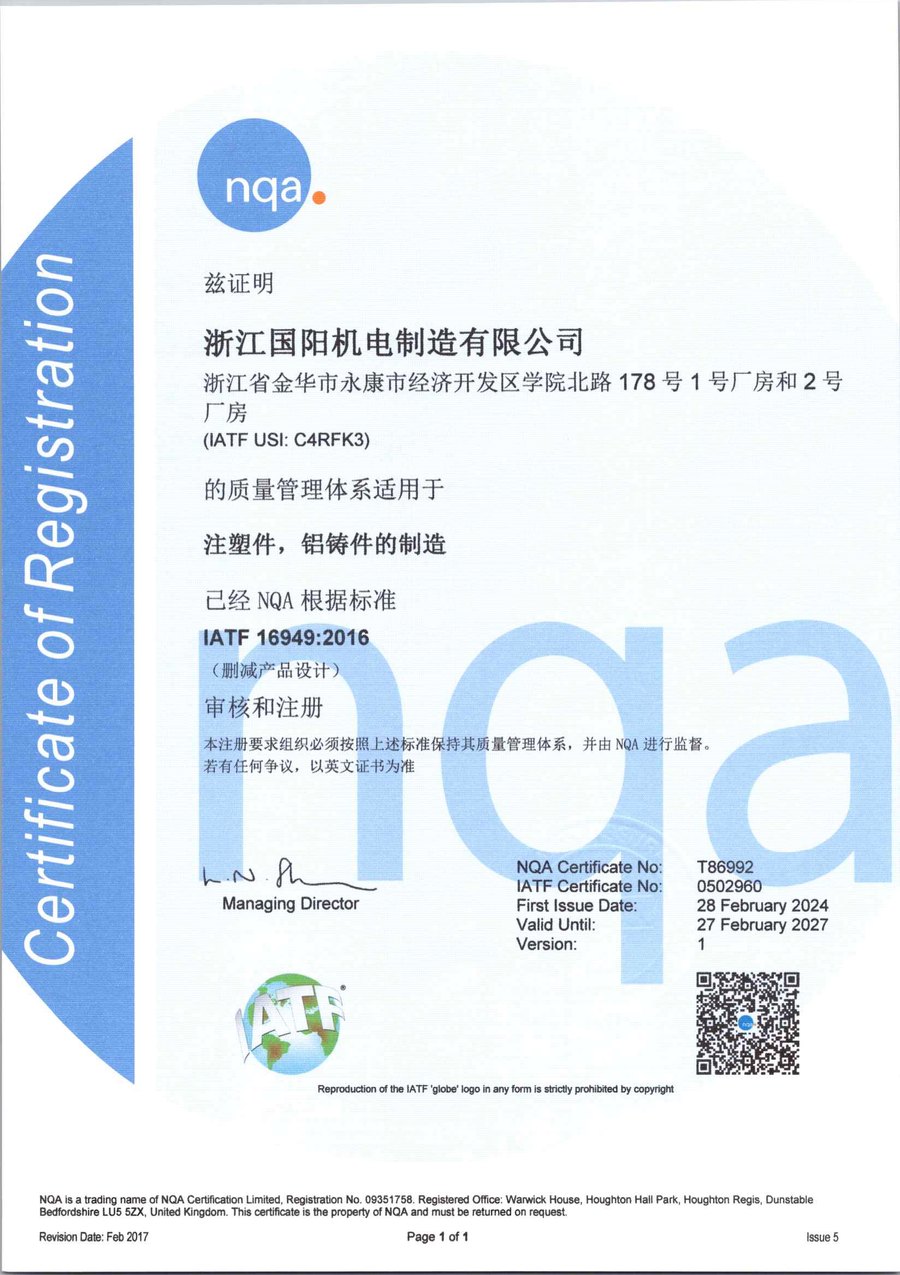
IATF 16949:2016
NQA 证书 T86992 · IATF 0502960;2024-02-28 至 2027-02-27。
范围:注塑件、铝铸件制造(删减产品设计),覆盖 1#、2# 厂房。
持续认证 · 2021 → 2027
2021 版证书 0391201 有效期至 2024-03-23;现行证书 0502960 自 2024-02-28 生效,覆盖至 2027 年 2 月。
浙江省高新技术企业
经浙江省高新技术企业认定管理机构认定。
3# 厂房建成
新增建筑面积 25,049 ㎡。
333 kWp 屋顶光伏
厂房屋顶分布式光伏项目已完工,装机 333 kWp。
主机厂优秀供应商
获国内主流柴油机企业年度优秀供应商表彰。
营业执照 · 2004
统一社会信用代码 91330700769607709H;注册资本 4,120 万元;2004-12-06 成立。
发明专利 · 智能铝棒铸造机
ZL 2020 1 1232947.7;2021-11-02 授权;专利权人:浙江国阳机电制造有限公司。
实用新型 · 压铸模清洗装置
ZL 2020 2 2574536.8;2021-11-19 授权;专利权人:浙江国阳机电制造有限公司。
营业执照、专利可在国家企业信用信息公示系统、国家知识产权局公开查询;客户审核报告与其余资质原件,可在商务对接时提供查阅。
主要客户
发动机主机厂
二级总成客户:孚创、天瑞达等。
以上为部分客户;客户名称与标识仅用于说明配套经历,相关商标归各自权利人所有。
行业知识
铝铸件知识库
六篇基础资料,讲工艺怎么选、材料怎么配、缺陷怎么查。内容整理自公开技术资料和行业标准,具体以客户图纸和技术协议为准。
重力铸造还是高压压铸?先看壁厚、批量和热处理
两种工艺没有绝对优劣。壁厚、年用量、要不要 T6 或焊接,往往在开模前就决定了答案。
T6 热处理到底改变了什么?为什么普通压铸件做不了
固溶、淬火、时效三步,改变的不只是硬度,还有延伸率、尺寸稳定性和成本。
ADC12 和 A356:两个最常被拿来比较的铸造铝合金
一个为压铸而生,一个能热处理强化。选错合金,工艺和成本都会跟着错。
气孔与缩松:铝铸件内部缺陷从哪来,怎么查
一个来自气体,一个来自补缩不足。X 光下的形状不同,解决办法也不同。
机加工余量不是越大越好:铝铸件该留多少
余量小了,黑皮和缺陷去不掉;余量大了,成本、气孔暴露和变形风险一起上来。
商用车轻量化,铝铸件的机会与边界
铝代铁不是把所有零件都换成铝。温度、刚度、成本和回收,决定了替代的边界。
联系
把图纸发过来
告诉我们零件、材质、年用量,以及要不要开模。 我们回工艺方案、模具周期和批量价。
联系人 应先生
电话 15867936599
传真 0579-87516780
邮箱 guoyangjishu@cnzjgy.com
地址 浙江省永康市经济开发区学院北路 178 号
在百度地图中查看 / 导航 →
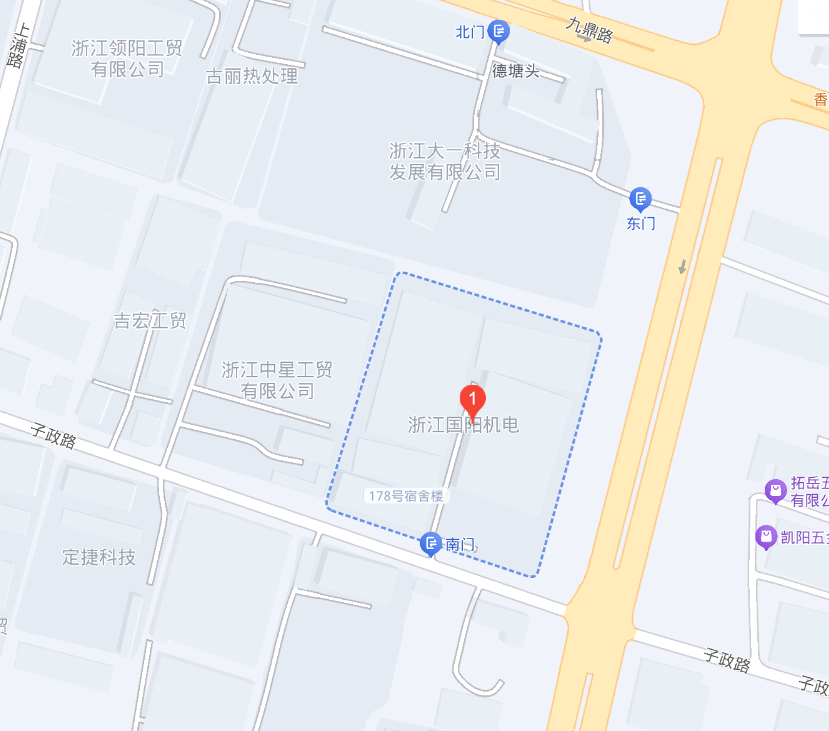 厂区位置 · 点击在百度地图中导航 →