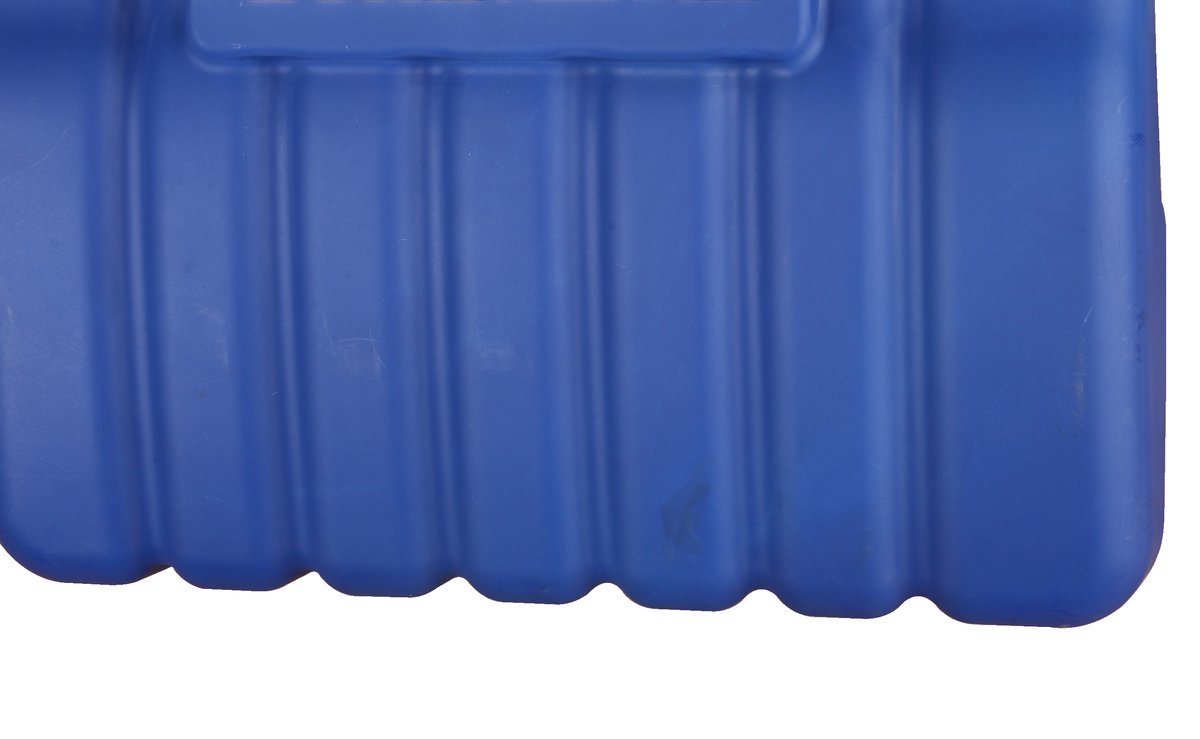
 加强筋与壁厚细节 · 客户标识未展示
P-01 / ENGINE COVER
发动机罩盖
ENGINE COVER
覆盖缸盖顶部的外观件。深腔、薄壁、加强筋密集,注塑时对流动平衡、 保压与脱模斜度要求高。外观面按客户色板配色,装配后不得有明显缩痕、 熔接痕、飞边与色差;安装孔位与周边件保持间隙。
- 材质
- PP / PA66(按图纸)
- 工艺
- 注塑成型
- 控制项
- 外观色差 · 装配尺寸 · 缩痕与变形
- 适配
- 多机型
产品线 / Plastic components
塑料件不是铝件的附属品。罩盖与护罩要保证装配尺寸和密封面贴合,
油气分离器要保证内部通道、耐油性与密封,加油口盖要保证与口座的配合。
外观面按客户色板配色,批量件按图纸做首件、巡检与出货检。
我们按零件图纸选材:PP 用于一般罩盖与护罩,PA66
用于需要更高强度、耐油或耐温的件。具体牌号、颜色与添加剂以客户图纸为准。
代表零件 / Part range
照片为在制零件。发动机罩盖照片仅保留加强筋局部, 其余照片中的客户标识已裁切;公开前请确认可展示范围。
加强筋与壁厚细节 · 客户标识未展示
P-01 / ENGINE COVER
ENGINE COVER
覆盖缸盖顶部的外观件。深腔、薄壁、加强筋密集,注塑时对流动平衡、 保压与脱模斜度要求高。外观面按客户色板配色,装配后不得有明显缩痕、 熔接痕、飞边与色差;安装孔位与周边件保持间隙。
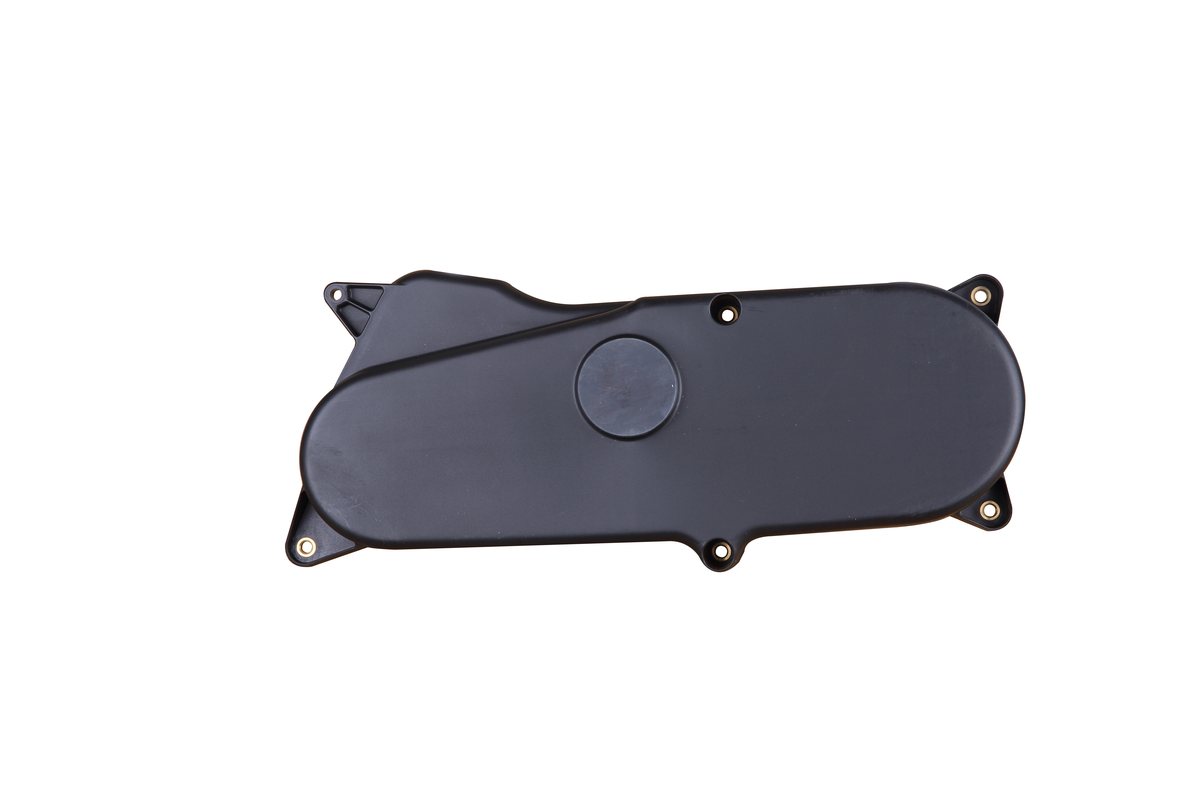
P-02 / FRONT TIMING COVER
FRONT TIMING COVER
正时齿轮室前端的薄壁大平面护罩,安装孔带金属嵌件。 密封面平面度、孔位与嵌件拉脱力是主要控制项,成型后按检具检查装配尺寸。
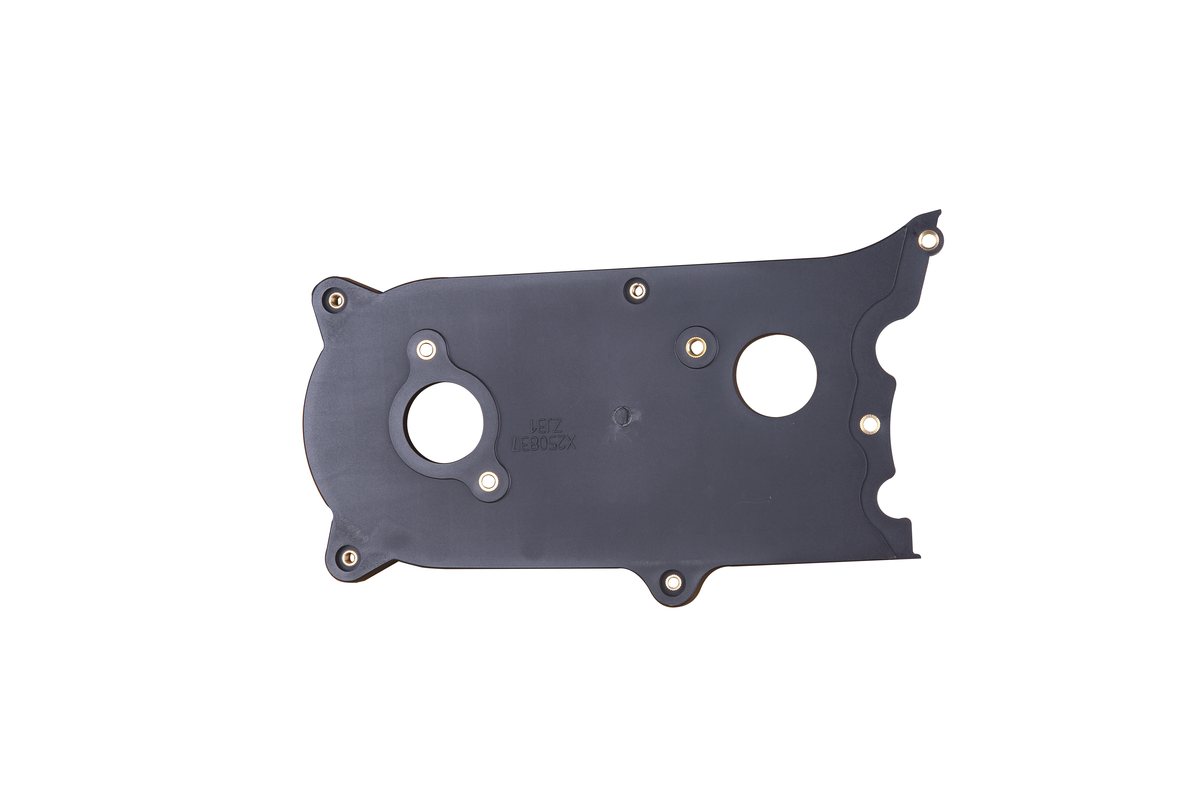
P-03 / REAR TIMING COVER
REAR TIMING COVER
带轴孔与让位缺口,孔位与平面度直接决定与缸体的贴合。 批量件按客户图纸做首件确认与巡检,重点控制轴孔同轴度与密封面贴合。
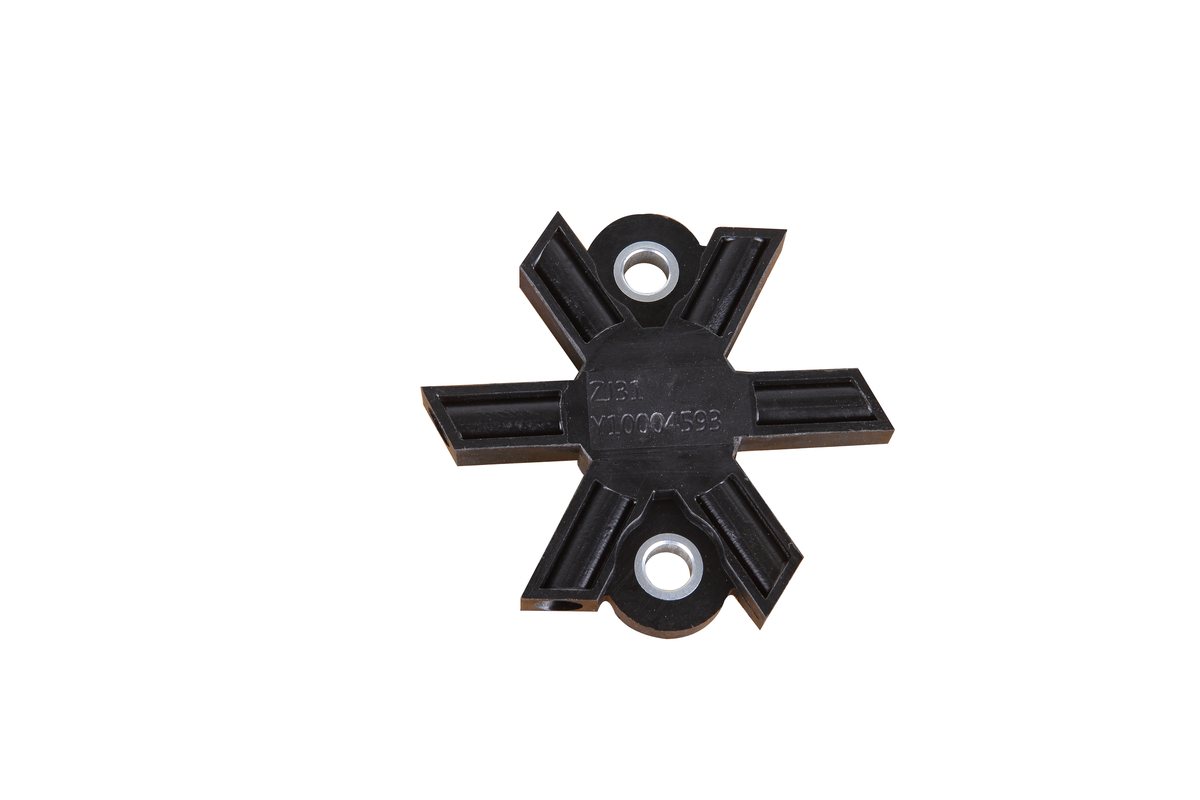
P-04 / OIL SEPARATOR
OIL SEPARATOR
四臂加强结构,中心为分离腔体,安装孔带金属嵌件。 内部通道清洁度、耐油性与密封面是主要控制项;按总成状态交付时做装配确认。
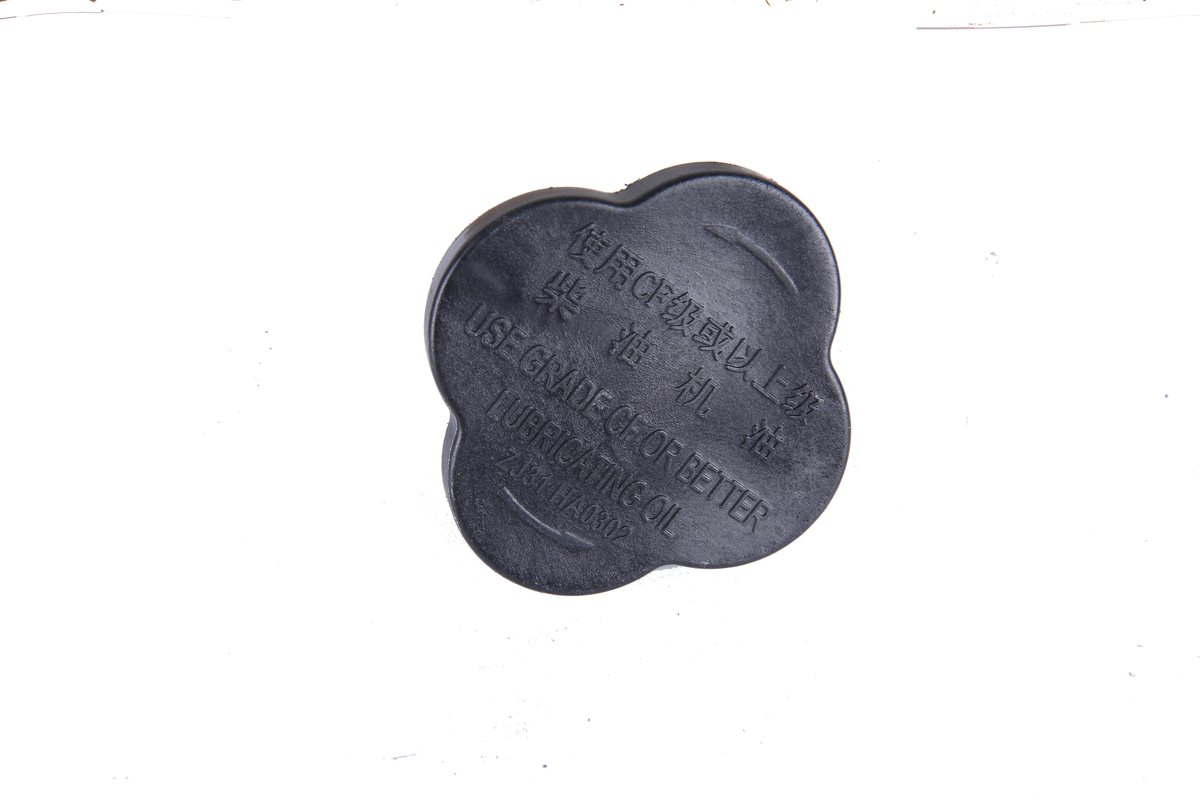
P-05 / OIL FILLER CAP
OIL FILLER CAP
与加油口座配合的密封盖,盖面可按客户要求模压使用说明文字。 密封圈配合尺寸、耐油性与开启力矩是主要控制项,颜色按客户色板。
工艺 / Process
流程示意,实际工序按零件图纸与客户要求确定。 需要焊合或总成装配的件,在注塑后增加相应工序。
牌号、颜色、添加剂与批次按图纸核对,回料比例受控。
模温、料温、保压与周期按工艺卡执行,首件确认外观与尺寸。
去除浇口、飞边与拉伤,外观面按限度样板检查。
金属嵌件、超声波焊合与密封圈装配,按总成图纸确认。
外观、色差、装配尺寸与密封要求按检验计划抽检,防尘包装。
设备说明:注塑机吨位、数量与投用年份尚待设备台账确认, 本页暂不列具体机型;确认后补入设备与产能页。
质量控制 / Quality
外观、尺寸、密封与材料四条线分开控制。 检验项目与抽检频次在样件阶段与客户确认,量产按检验计划执行。
按客户色板与限度样板比对,控制缩痕、熔接痕、飞边、拉伤与颜色偏差。
安装孔位、平面度、卡扣与嵌件位置按检具或三坐标抽检,首件全尺寸确认。
油气分离器、加油口盖按图纸要求验证密封与介质相容性,必要时做总成气密。
PP / PA66 牌号、颜色批次、注塑参数与检验记录按批次归档,可追溯到原料批号。
IATF 16949:2016 · 证书范围
注塑件、铝铸件制造(删减产品设计)。
NQA 证书 T86992 / IATF 0502960,有效期 2024-02-28 至 2027-02-27。 塑料件与铝件共用同一套体系文件、供应商管理与批次追溯要求。
公开口径
本页只列已能从产品图与现有资料核实的零件。 产品照片中的客户名称、主机厂标识与客户图号在取得书面授权前不对外展示; 零件是否仍在产、材质牌号与适配机型,公开前需逐项确认。